神华机械-双速绞车生产制造厂家欢迎您!
 销售热线:
18953730502!
神华机械-双速绞车生产制造厂家欢迎您!
销售热线:
18953730502!
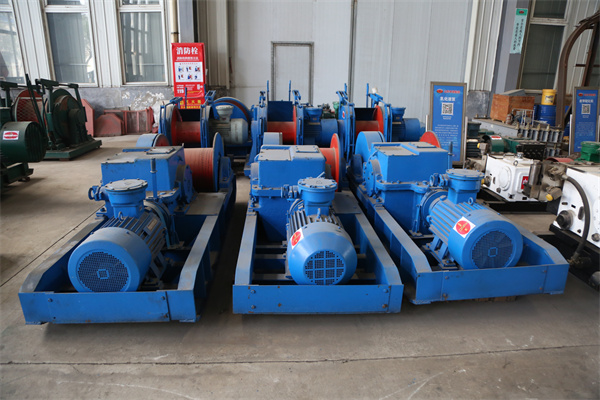
双速多用绞车快慢档位的切换本质是改变减速系统的传动比,整套换挡机构集成在主减速箱内,依靠手动拨叉推动滑移齿轮切换啮合对象,在高速轻载和低速重载两种工作模式之间转换,是该绞车实现一机多用的核心结构。
一、换挡机构
纯机械手动拨叉 + 滑移齿轮换挡,没有液压、电控换挡,减速箱外侧伸出一根变速手把,手把连接箱内拨叉,拨叉卡在滑移齿轮的环槽里;档位自带弹簧定位自锁,到位后自动卡住,防止运行脱挡。
二、两种档位啮合逻辑
1.快速档(轻载回绳) 扳动手把,拨叉推动滑移齿轮与内齿圈啮合,传动路径变短、传动比小,绳速快、牵引力小;此时另一组齿轮空转,不参与传动。
2.慢速档(重载牵引) 反向扳动手把,滑移齿轮脱离内齿圈,和双联齿轮啮合,接入多级减速,传动比变大、扭矩放大,牵引力大、绳速慢。
一句话:靠滑移齿轮切换啮合对象,改变减速级数,实现速比切换。
三、标准换挡操作流程(硬性要求)
必须停机、抱闸、空载换挡!
1.停止绞车,按下停止按钮;
2.握紧安全制动闸,把卷筒锁死;
3.确认钢丝绳不受拉力、无载荷;
4.扳变速手把到位,听到 “咔哒” 自锁声;
5.试晃手把确认锁止可靠,再送电开车。
严禁:运行中换挡、带负荷换挡、没有抱闸换挡,极易打齿、断齿、拨叉折断。
四、换挡常见故障(对应前面故障清单)
·手把扳不动、卡滞:齿轮齿顶顶死、缺油、拨叉变形;处理:微松闸,轻轻盘动卷筒,让齿轮错开再换挡
·挂挡后自动脱挡:定位弹簧失效、滑移齿轮齿面磨损、拨叉磨损
·换挡到位但无力、打滑:齿轮没有完全啮合到位
由此可见,双速多用绞车快慢档切换属于纯机械换挡,没有电控自动变速功能,严格执行停机换挡要求,才能充分发挥绞车快慢档的优势,避免设备故障与跑车风险。
.jpg)
电话:18660760370
邮箱:272100
地址:山东省济宁市高新区开源路北11号