神华机械-双速绞车生产制造厂家欢迎您!
 销售热线:
18953730502!
神华机械-双速绞车生产制造厂家欢迎您!
销售热线:
18953730502!
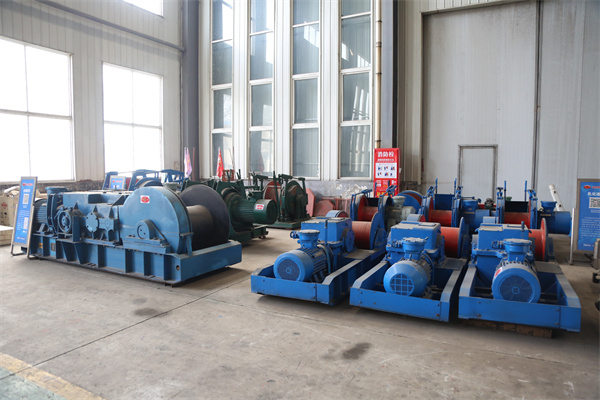
本调试步骤适用于井下矿用双速绞车,绞车安装工作全部完成、固定及电气接线到位、润滑加注齐全后方可开展调试作业。调试遵循**先静态检查、后动态试运,先空载、后负载,停机换挡的原则,由持证作业人员按序实施,调试期间做好现场警戒,严防钢丝绳弹跳伤人,各项参数检验合格后方可投入使用。
矿用双速绞车标准调试步骤
前提条件:安装完成、基础固定牢靠、钢丝绳、电气接线、润滑加注完毕,现场清理、警戒到位,持证人员操作 核心原则:先静态、后空载;先快档、慢档空载试;再轻载、最后重载;全程停机换挡
第一步:静态检查(调试前确认)
1.外观检查:底座、地脚螺栓、压戗柱 / 地锚紧固到位;联轴器护罩齐全;箱体无渗漏油;制动轮、闸瓦干净无油污煤泥。
2.润滑核查:减速箱齿轮油油位在油标区间;各销轴、轴承、拨叉加注润滑脂。
3.隔爆电气检查:隔爆面完好,电缆密封、接地可靠;电控保护(过载、短路、检漏、急停)接线完成;信号装置完好。
4.制动静态检查:手动 / 断电测试安全闸,确认抱闸可靠;松闸状态下闸瓦间隙 2~3mm,两侧均匀,无卡阻。
5.换挡机构静态试验:断电停机状态,反复切换快、慢速手把,确认换挡顺畅、无卡滞、无脱挡;换挡闭锁有效,运行状态无法扳动手把。
第二步:点动试转向(不带载)
1.所有人员撤离钢丝绳危险区域,发出准备信号。
2.短时点动电机,核对卷筒转向与设计方向一致;转向错误,断电调整相序。
3.点动时观察:无刮蹭、无异常撞击声响,卷筒转动平稳。
第三步:空载调试(无牵引载荷,空绳)
必须停机换挡,一档调试完成再切换下一档
1.切换至快速档,空载连续运转不少于 30min
·监测电机、减速箱温升,箱体油温≤80℃
·观察制动闸动作、排绳情况,不乱绳、不跳绳
·监听有无异响、震动,检查各密封处有无漏油
2.停机,切换至慢速档,再次空载连续运转不少于 30min,同样检查温升、异响、渗漏、换挡闭锁。
3.空载过程中反复测试:工作制动、安全制动(断电抱闸),检查空动时间、抱闸是否可靠,不溜车。
4.空载期间复查所有连接螺栓,发现松动立即停机紧固。
第四步:轻载调试(额定载荷 30%~50%)
空载全部合格后再进行
1.挂轻载荷,选用慢速档牵引、快速档回绳。
2.测试:牵引平稳,无打滑、无剧烈震动;制动停车可靠,制动距离符合要求。
3.观察钢丝绳排绳,导向轮受力正常,不咬绳、不偏磨。
4.检查电控、声光信号、急停功能,确认动作灵敏。
第五步:重载调试(额定载荷,有条件才做)
井下现场一般以实际大件牵引验证,不盲目做破坏性满负荷试验
1.慢速档牵引额定载荷,缓慢起钩,观察牵引力、箱体、电机有无异常。
2.多次制动试验,重载停车不溜车,制动力矩充足。
3.全程观察地脚、压戗柱、地锚有无松动、移位。
4.重载回绳使用快速档,轻载状态下运行。
第六步:保护联锁与斜巷专项调试(斜巷使用必做)
1.急停按钮:任何位置按下,绞车立即断电抱闸。
2.信号联锁:无有效信号,绞车不能启动。
3.斜巷配套:跑车防护装置、挡车栏与绞车信号联动调试。
第七步:停机复查、验收记录
1.断电,再次检查闸瓦间隙、紧固件、油位、隔爆面、钢丝绳固定、绳卡。
2.整理调试记录,各项参数合格,签字验收,交付岗位使用。
调试禁忌(重点标注)
1.严禁运行中、带载换挡,必须停机空载换挡
2.制动轮沾油禁止调试,容易制动失效溜车
3.空载未合格,禁止直接上轻载、重载
4.调试时人员严禁站在钢丝绳切线、弹跳范围内
全部调试项目完成后,对绞车紧固件、制动间隙、油位、隔爆部件、钢丝绳固定情况进行一次全面复查,整理调试数据并填写调试记录。所有指标符合标准及设计要求,相关人员签字验收后,绞车方可移交岗位投入正常使用;若调试中发现异常,须停机排查整改,重新调试合格后方可验收。
.jpg)
电话:18660760370
邮箱:272100
地址:山东省济宁市高新区开源路北11号