神华机械-双速绞车生产制造厂家欢迎您!
 销售热线:
18953730502!
神华机械-双速绞车生产制造厂家欢迎您!
销售热线:
18953730502!
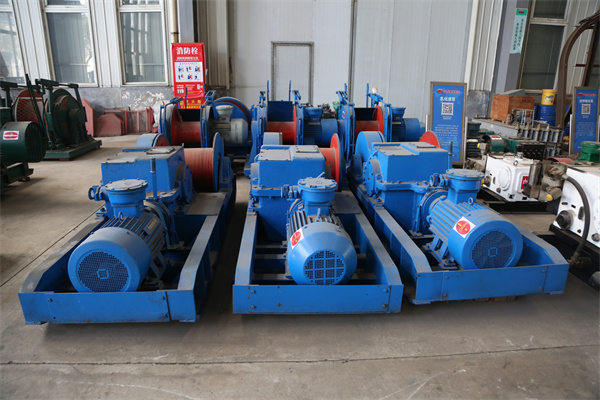
双速绞车的安装调试,核心在于基础稳固、对中精准、制动可靠、双速切换正常。整个流程可拆解为安装前准备、机械与电气安装、空载及负载调试几个关键环节。
双速绞车安装前准备与基础
安装前需核对设备“三证一标志”(防爆合格证、产品合格证、矿用安全标志等),确认型号匹配,并检查部件无变形、裂纹。基础混凝土强度需达标,地脚螺栓孔位精准。若为井下安装,还需检查顶板支护,避开淋水与破碎区域。
机械安装要点
底座与固定:底座需用水平仪找平,水平度误差通常要求控制在 0.5‰ 至 1‰ 以内。地脚螺栓按对角顺序分次紧固,严禁用木板、砖块临时垫高。在煤矿井下,通常还需按规程打好“四压两戗”压车柱作为辅助固定。
传动对中:电机与减速箱联轴器的同轴度是关键。径向偏差一般要求 ≤0.1mm,端面偏差 ≤0.2mm,否则运行中易产生振动和磨损。
制动系统:闸瓦与制动轮的接触面积应 ≥80%,间隙调整在 0.5~1.5mm 之间。安全制动的制动力矩需达到最大工作扭矩的 1.5 倍以上,确保断电时能可靠抱闸。
钢丝绳:穿绳时需保证排列整齐,不咬绳、不叠压。滚筒上必须预留不少于3圈的安全余绳,绳头用压板或专用卡绳装置紧固,严禁系在滚筒轴上。
电气与防爆
接线必须由持证电工操作。防爆接线盒密封圈需完好,进线嘴压紧,杜绝失爆。接地电阻通常要求 ≤4Ω(部分标准要求≤2Ω),过载、漏电、急停等保护装置需接线正确、动作灵敏。
调试步骤
空载调试:先点动确认电机转向正确。随后进行空载运行(通常不少于 30 分钟),分别测试慢速和快速档位。重点检查:换挡是否灵活、有无卡滞或异响;减速箱有无渗漏;轴承温度是否正常(一般要求 ≤70℃~75℃);制动器动作是否平稳、无冲击。
负载调试:必须分级加载,切忌直接满载。通常从额定负载的 25% 或 50% 开始,逐级递增至 100%。在重载工况下,重点验证慢速档是否具备足够牵引力且不打滑,快速档运行是否平稳。同时需测试在额定负载下制动是否可靠,确保不溜车。
调试合格后,需确认双速切换顺畅且动力无中断,制动系统在断电或急停时能立即响应。若试运行中出现异常振动、异味、异响或制动打滑,必须立即停机排查,严禁带病运行。
如果你手头有具体的绞车型号(如 JSDB-13 或 JSDB-30),我可以帮你对照该型号的厂家说明书参数,看看具体的螺栓扭矩或油品要求。
双速绞车的安装调试,说到底就是把"稳、准、牢、灵"四个字落到实处:基础稳、对中准、制动牢、换挡灵。空载调试确认转向与换挡无误,分级负载调试验证慢速牵引力与制动可靠性,两项合格并经书面记录归档后,设备方可正式投运。安装调试做扎实了,双速绞车才能在煤矿井下辅助运输中安全、高效地长期运行。
.jpg)
电话:18660760370
邮箱:272100
地址:山东省济宁市高新区开源路北11号